Tecnología de ahorro energético del sistema de recuperación de CO₂ en líneas de producción de cerveza
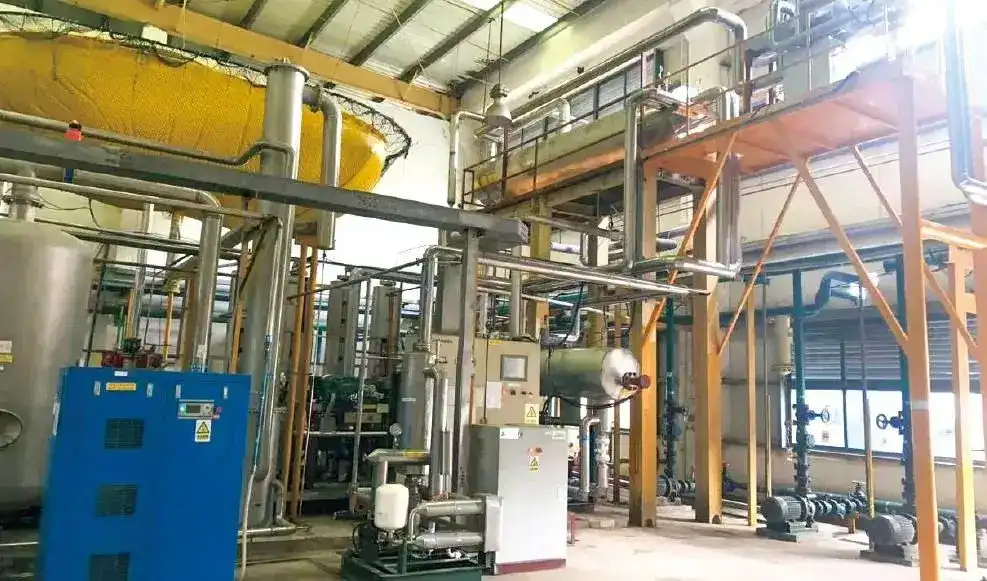
En el proceso de producción de cerveza, el dióxido de carbono (CO₂) generado en el tanque de fermentación es procesado mediante equipos como el separador de niebla, el lavador de gases, el compresor, el secador de aire, el adsorbedor, el secador, el rehervidor, la torre de purificación y el condensador, para finalmente licuarse en CO₂ de alta pureza listo para su uso en la producción. Aunque el sistema tradicional de recuperación de CO₂ puede cubrir las necesidades básicas de producción, presenta importantes deficiencias en cuanto a consumo energético, eficiencia de recuperación y estabilidad de los equipos. Este artículo analiza las limitaciones del sistema tradicional, propone un plan de transformación tecnológica para el ahorro de energía y verifica el efecto de dicha mejora a través de casos reales.
1. Desventajas del sistema tradicional de recuperación de CO₂
1.1 Defectos del secador frigorífico
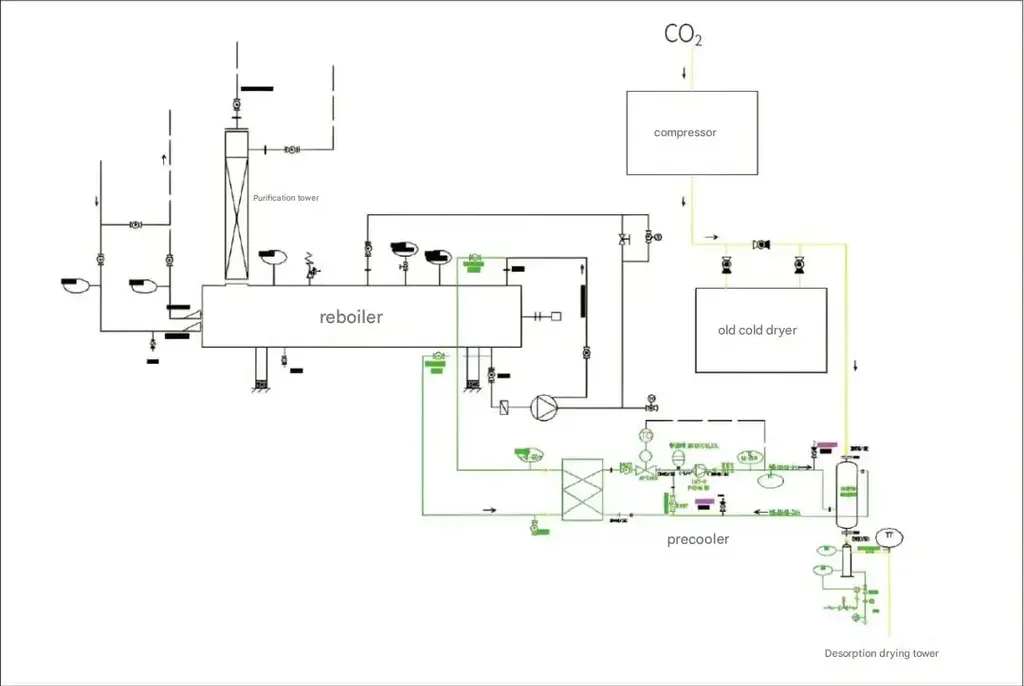
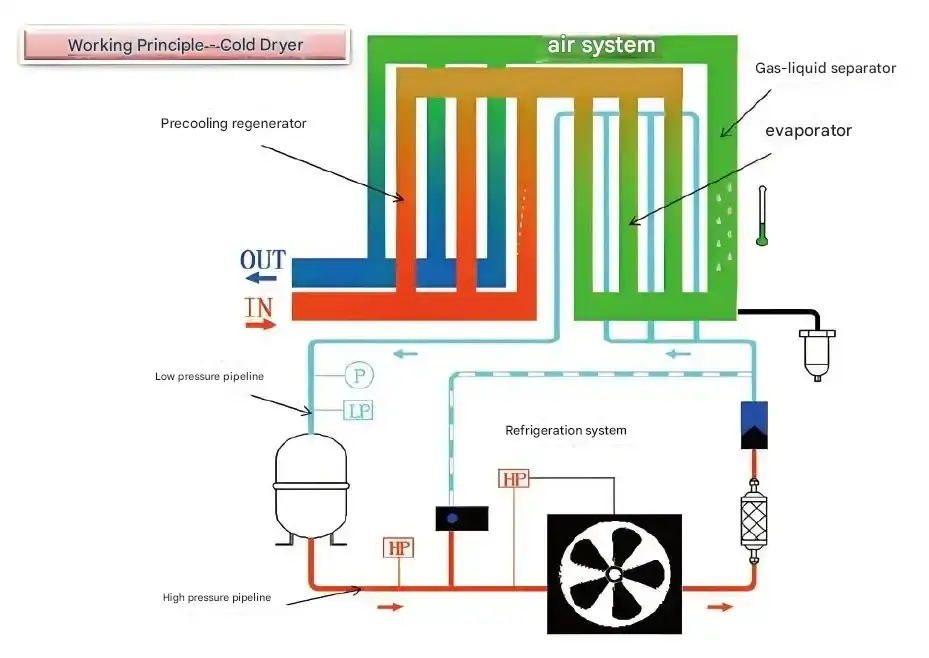
El sistema tradicional de recuperación de CO₂ utiliza un secador frigorífico (o secador por refrigeración). Este funciona bajo el principio de liofilización de aire, empleando equipos de refrigeración para enfriar el CO₂ hasta una determinada temperatura de punto de rocío, precipitar el contenido de agua correspondiente y descargarlo a través de la válvula de drenaje para obtener gas CO₂ seco.
Sin embargo, la tecnología tradicional de secado frigorífico ha quedado obsoleta y presenta problemas como el bloqueo por hielo en el rehervidor de purificación y un alto contenido de humedad en el gas. Además, el equipo tiene un elevado consumo de potencia, lo que incrementa el gasto eléctrico.
1.2 Defectos del sistema de intercambio de calor
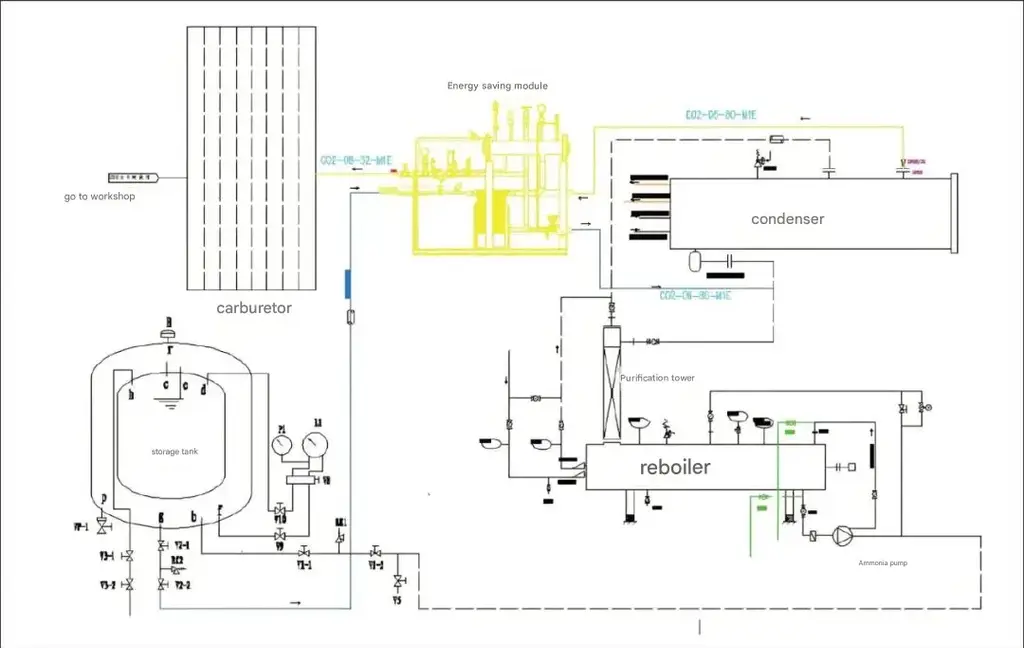
Cuando el taller necesita utilizar CO₂, el CO₂ líquido del tanque de almacenamiento pasa a través de un vaporizador tradicional para su intercambio de calor y descompresión antes de suministrarse a la línea. El CO₂ líquido es un refrigerante de alta calidad, y cada tonelada de dióxido de carbono líquido puede proporcionar cerca de 90 kW de capacidad de enfriamiento. Los equipos de recuperación tradicionales pasan directamente por el vaporizador, y la capacidad frigorífica tras la evaporación solo se aprovecha para el sistema de agua circulante, lo cual resulta sumamente antieconómico. El CO₂ es una fuente de frío de excelente calidad, por lo que los beneficios obtenidos se reducen drásticamente. Sin un módulo de ahorro energético, la gran cantidad de energía contenida en el CO₂ no puede aprovecharse, provocando un desperdicio de energía de alta calidad. Al no utilizarse la energía del CO₂ suministrado externamente, se genera un alto consumo energético en el sistema de recuperación.
2. Transformación técnica de ahorro energético del sistema de recuperación de CO₂
2.1 Actualización y transformación del secador frigorífico
El secador frigorífico se transforma en un nuevo tipo de preenfriador de gas de dióxido de carbono, compuesto por un sistema de separación gas-líquido, un sistema de control automático de temperatura para regular el flujo de refrigerante, un sistema automático de detección y control de drenaje para el separador gas-líquido y un enfriador de gas.
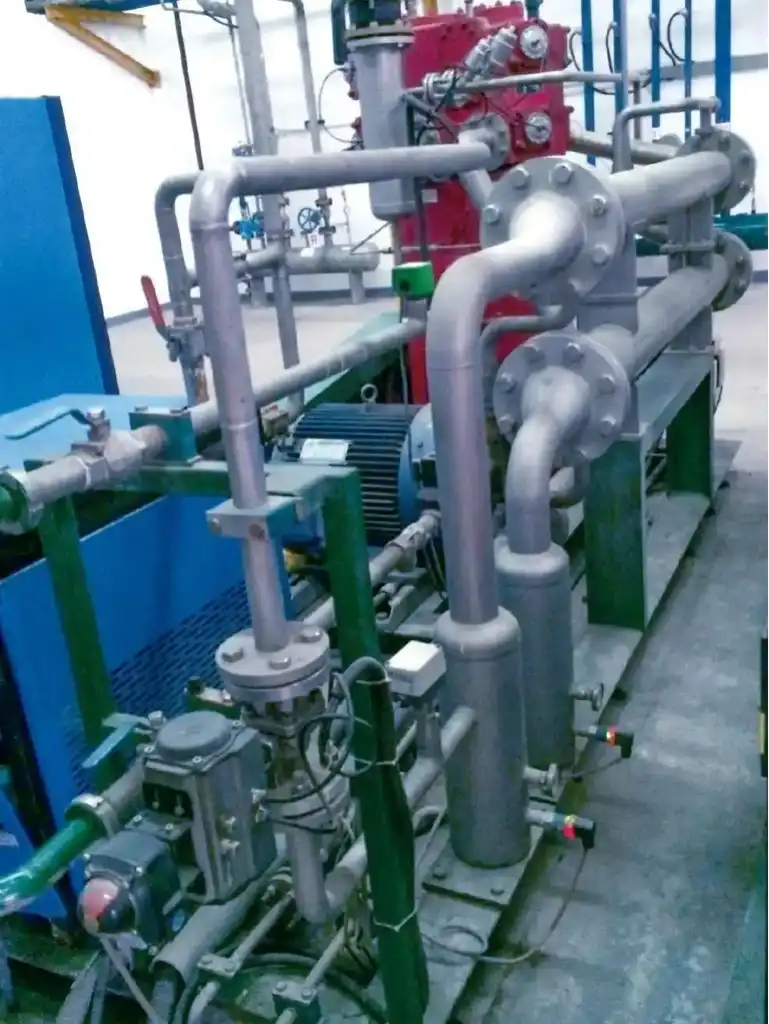
El preenfriador no añade una nueva carga de enfriamiento. Adopta un diseño de preenfriamiento en el que el rehervidor proporciona la refrigeración. Cuando se cumplen las condiciones predeterminadas del proceso, el calor requerido por el rehervidor pasa de ser calefacción eléctrica a ser calor suministrado por el preenfriador, logrando así un equilibrio térmico, reduciendo el consumo de energía eléctrica y cumpliendo simultáneamente las funciones de intercambio de calor, enfriamiento y rehervido.
2.2 Transformación de ahorro energético del sistema de intercambio de calor
Se instala un módulo de ahorro energético en la salida del tanque de almacenamiento y el evaporador. Este módulo adopta un modo de diseño inundado (líquido lleno) de alta eficiencia y consiste en un intercambiador de calor cilíndrico de placas y carcasa. Su configuración incluye detección continua de nivel de líquido, separador gas-líquido, sistema de evaporación y condensación de dióxido de carbono, control automático de temperatura, dispositivo de diseño antihielo, función de alarma de nivel y temperatura, y un sistema automático de detección y control de drenaje del separador gas-líquido, entre otros.
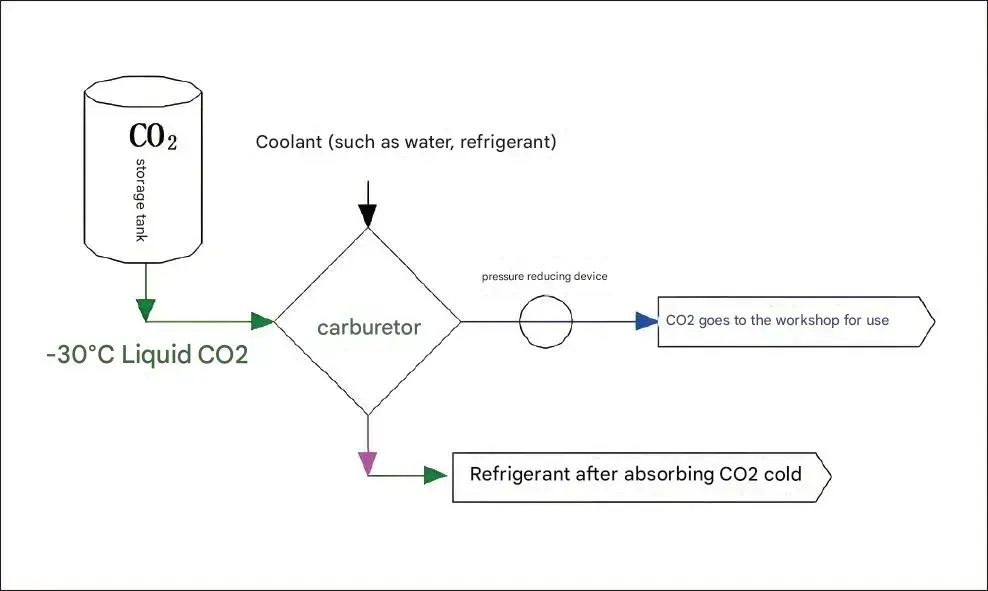
El módulo de ahorro energético libera la energía del CO₂ líquido suministrado externamente mediante su descompresión e intercambia calor con el gas procedente del secado por adsorción. Mientras vaporiza el CO₂ líquido suministrado externamente, logra también la licuefacción del gas recuperado mediante secado por adsorción, reduciendo el consumo energético necesario para la refrigeración. El diseño del sistema comparte un puerto de escape de gases no condensables con el condensador evaporativo original y utiliza la propia capacidad frigorífica del sistema para enfriar el gas CO₂. No requiere refrigerante externo y todo el proceso operativo tiene un consumo energético nulo, convirtiéndose en un dispositivo de ahorro de energía sumamente práctico.